Reggio Emilia · Motor Valley
L'officina di Reggio Emilia
Come nasce un pezzo, i materiali, la provenienza, e chi lo fa.
Nell’officina di Arteinmotion, a Reggio Emilia, le parti di aereo, per lo più giunte a fine servizio, vengono smontate, selezionate e lucidate fino a diventare arredi come tavoli, banconi, specchi e lampade, senza perdere la forma e i segni della loro funzione originaria. Ogni pezzo esce dall’officina con la provenienza dichiarata.

Sezione di motore stellare Jacobs · Salone del Mobile 2022
L'officina si trova nel cuore della Motor Valley emiliana, dove la lavorazione dell'alluminio e la finitura a specchio sono competenze radicate da generazioni nelle aziende e nei fornitori del territorio.
Le parti d'origine
I componenti recuperati sono parti dismesse al termine del loro servizio, mai provenienti da incidenti. Arrivano in officina nello stato in cui hanno smesso di volare: un pannello di gondola conserva tracce d'olio, l'isolante acustico incollato all'interno e gli attacchi delle cerniere, e uno dei nostri pannelli di fusoliera portava ancora la livrea USAir. Da questa condizione prende avvio ogni intervento.


Come nasce un pezzo
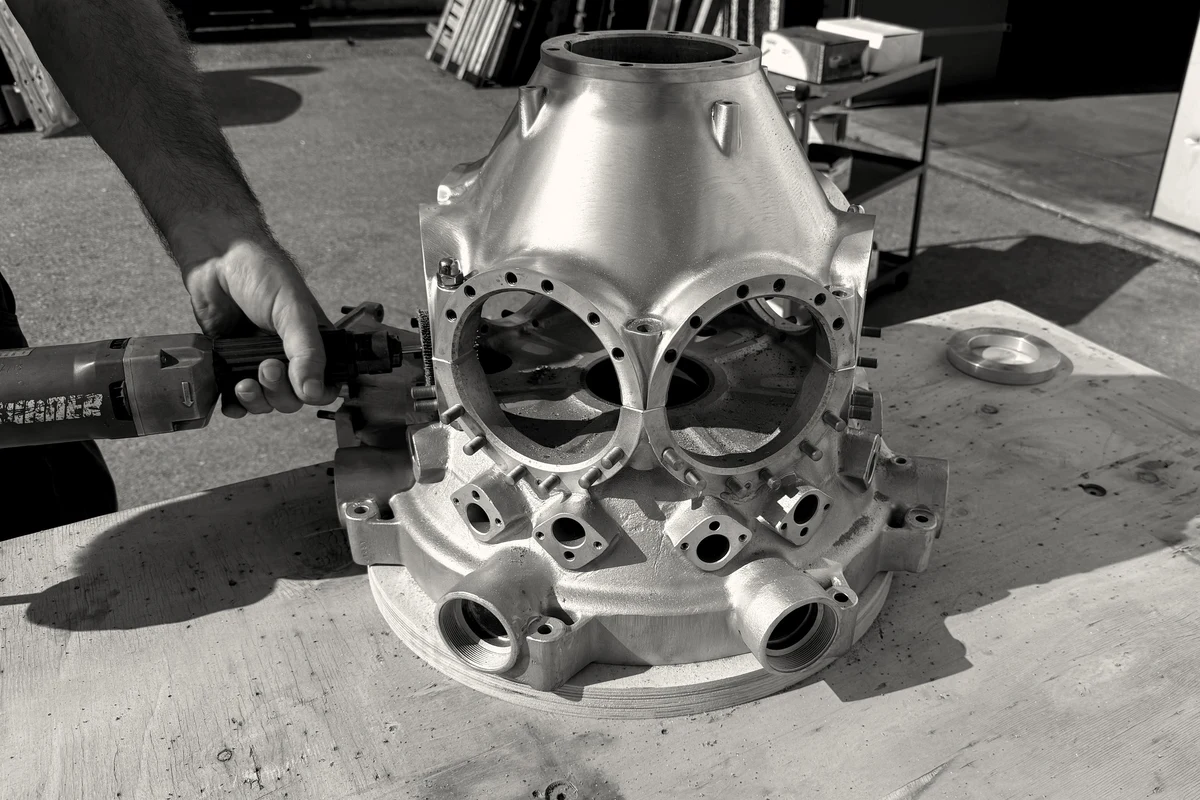
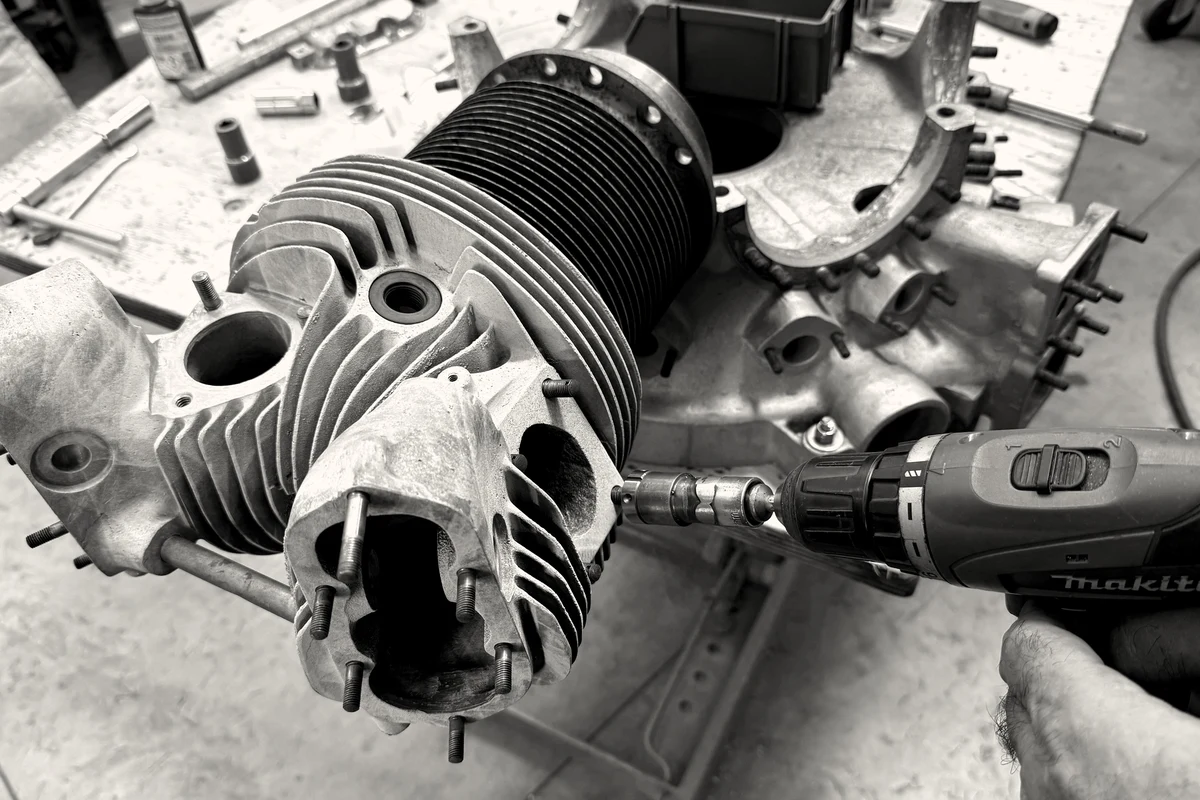
Il processo inizia con lo smontaggio, che libera la lamiera da isolanti, guarnizioni e cablaggi. Nei motori radiali si sostituisce anche l'intera viteria, che è in pollici. È in questa fase che emergono targhette e numeri di parte, i primi elementi su cui si fonda la provenienza del pezzo.
Segue la selezione. Corrosioni, deformazioni e riparazioni eseguite in servizio stabiliscono che cosa conservare e dove tagliare, e da questa scelta dipende la misura finale del pezzo più che da qualunque disegno. Su una carenatura motore di DC-8, per la forma composta e i pochi riferimenti disponibili, la sola tracciatura del taglio può richiedere due giorni di lavoro. Il materiale escluso è destinato al riciclo.

La lucidatura è la fase più lunga e più delicata. La lamiera aeronautica di queste generazioni è quasi sempre Alclad: una lega ad alta resistenza, in genere la 2024, protetta da un sottile rivestimento di alluminio quasi puro. Quel rivestimento rappresenta fra l'uno e il quindici per cento dello spessore, e lucidare correttamente significa fermarsi prima di asportarlo, perché oltre quel limite la superficie resta brillante ma perde la propria protezione. Su una carenatura di DC-8 la finitura a specchio richiede nove o dieci passaggi, e un errore in uno solo impone di ricominciare dall'inizio. I rivetti in titanio, a pochi millimetri dall'alluminio, si lucidano separatamente, con tecniche dedicate. Per un mobile bar ricavato da una di queste carenature, la sola lucidatura richiede almeno cento ore.
Il montaggio completa il pezzo con vetro, supporti, illuminazione e meccanismi, secondo un principio costante: la parte aeronautica deve restare leggibile come tale, perché è la ragione stessa dell'oggetto.


Non tutto si lucida
Il metallo raggiunge lo specchio per sottrazione, togliendo vernice e ossido. Per alcuni materiali il procedimento è opposto, e il lavoro consiste nel conservare.
Le eliche in legno d'epoca mantengono la vernice, i numeri stampigliati e la lamina che protegge il bordo d'attacco, perché sono questi segni a documentarne la storia. Il legno delle eliche Sensenich è affidato a un restauratore professionista, che lo tratta a gommalacca secondo la tecnica dei mobili antichi. In legno è anche l'ossatura alare dello Stearman, costruita ex novo sui disegni originali e lasciata senza tela. Quei disegni, datati e firmati, sono stati ridisegnati in tre dimensioni nella nostra officina per lavorare i longheroni a controllo numerico.
Il miscelatore di scarico del 737 è in Inconel, una superlega di nichel concepita per il flusso caldo del motore, che resiste all'abrasione quanto al calore. Come il titanio, si lucida a parte, perché trattarlo insieme all'alluminio comprometterebbe entrambi i metalli. Nei motori radiali, infine, il carter è spesso in lega di magnesio, un metallo che non può restare nudo e che per questo è sottoposto a lavaggio, sabbiatura e verniciatura, all'interno e all'esterno.
La provenienza
Fotografiamo targhette e stampigliature nel momento in cui emergono. La scheda di ciascun pezzo recuperato dichiara quanto è documentato della sua parte, secondo tre livelli di provenienza: l'aereo esatto, il tipo di aereo, oppure la sola autenticità della parte. Ciò che non è documentato lo indichiamo come tale, e nessuna matricola o data è mai attribuita per ipotesi. Ogni pezzo recuperato è accompagnato dal proprio certificato di provenienza.


Chi lo fa
Officina e magazzino condividono la stessa sede, a Reggio Emilia. Qui si lavorano le parti e si custodiscono i pezzi finiti, e da qui inviamo ad architetti e progettisti la documentazione tecnica di ogni arredo. Dal 2011 Arteinmotion presenta il proprio lavoro al Salone del Mobile di Milano e, su richiesta, cura l'installazione con personale proprio, anche all'estero.
L'officina è visitabile su appuntamento. Accanto ai pezzi finiti si possono vedere quelli in lavorazione e le parti ancora da smontare, spesso le più interessanti. Per concordare una data scriveteci dal modulo dei contatti. Vi risponde chi i pezzi li costruisce.